
徑向鎖定的原理
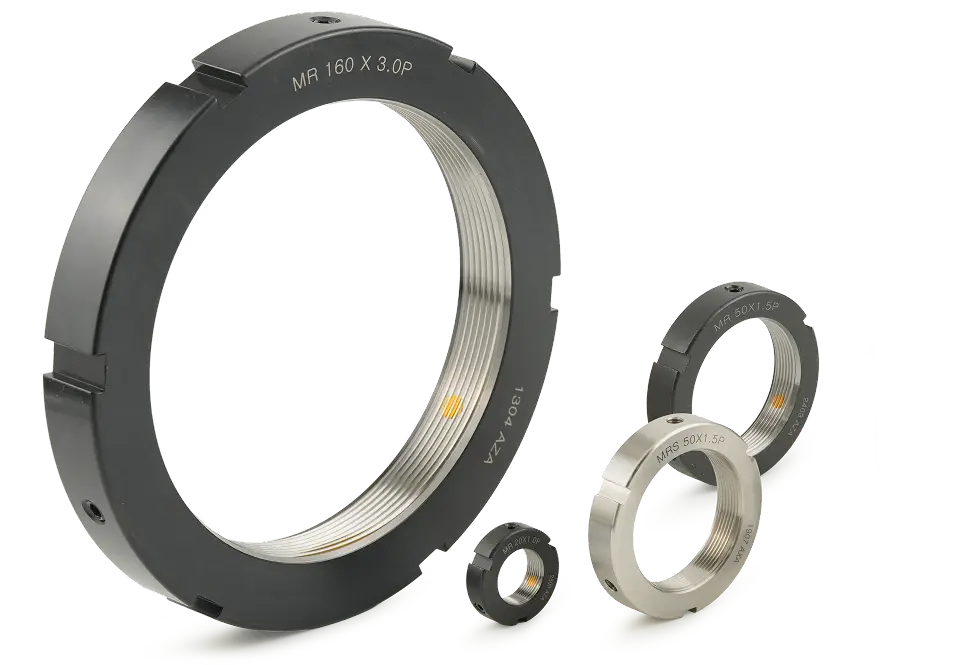
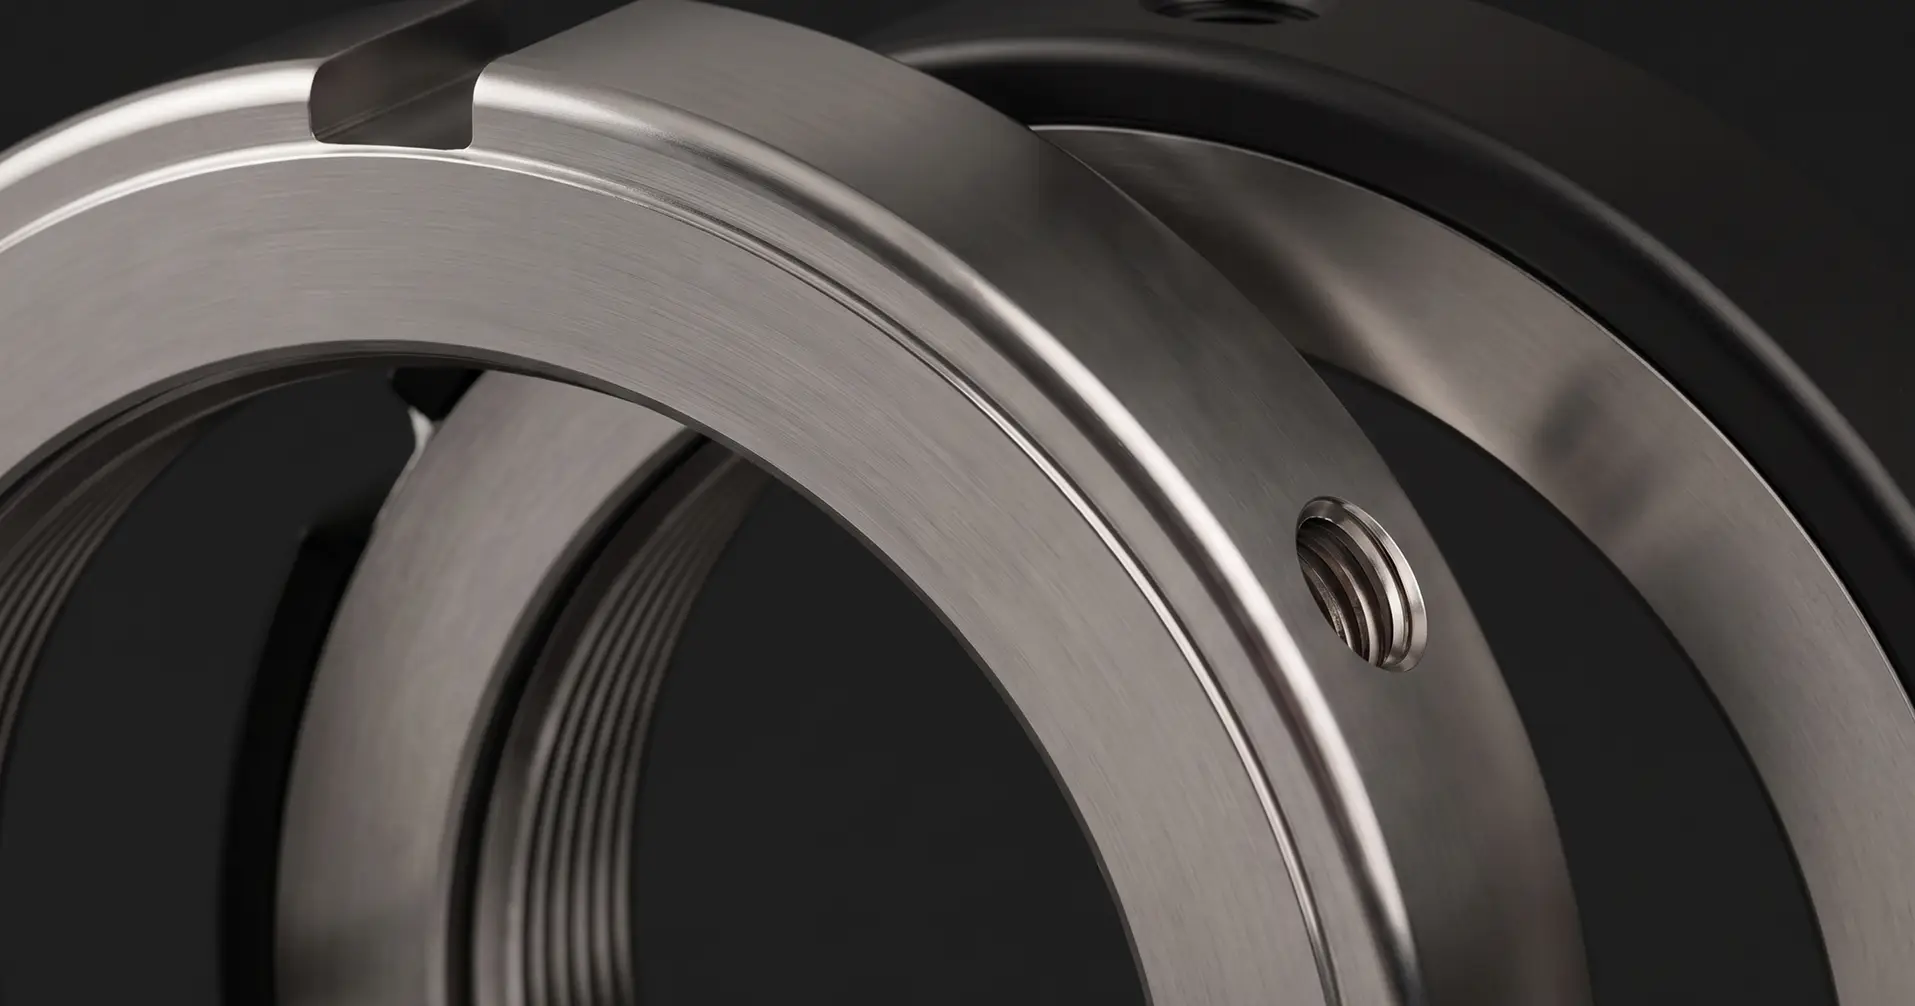
徑向鎖定螺帽的止付螺絲由外徑方向鎖入,與軸呈 90°。每支螺絲並非直接頂在軸上,而是將制動銅塊壓向螺紋牙腹,使夾緊力沿牙腹分散,不會壓傷螺紋牙頂。螺絲與軸線垂直時,本體只需預留與螺絲直徑相當的高度;斜向安裝的螺絲座則必須為角度保留額外的軸向長度,這正是螺帽得以更矮的原因。
傳統鎖定方式只是繞過問題,並未真正解決。止動墊圈需要在軸上加工鍵槽;止付螺絲直接頂在螺紋上會使螺紋變形,螺帽也因此只能使用一次。徑向鎖定螺帽受力變形的是制動銅塊而非軸的螺紋,因此可反覆拆裝而不損傷螺紋。


高度 · 約為 30° 牙腹鎖定螺帽本體的一半
規格:M15 x 1 為 8 mm 對 16 mm · M50 x 1.5 為 14 對 20 · M100 x 2 為 20 對 26
MF 裝不進去的地方,它裝得進去。對於長度已到極限的軸,光憑這一點往往就足以做出決定。

軸 · 不需止推墊圈或鍵槽
規格:鎖定機構完全內建於螺帽
鎖定作用發生在止付螺絲、制動銅塊與螺紋牙腹之間。軸上不需加裝其他零件,軸保有完整的斷面強度,圖面上也少了一道加工工序。

等級 · 兩種加工等級,相同外形
規格:研磨 0.002 mm · 精密車削 0.005 mm
MR 與 MRZ 自 M40 x 1.5 起外形尺寸相同,SR 與 SRZ 則全系列尺寸相同。應用有需要時選用偏擺更小的研磨級,不需要時選用車削級,無須為了更換螺帽而重新設計殼體。

材質 · 相同外形的不鏽鋼版本
規格:全件 JIS SUS304 · M6 x 0.5 至 M50 x 1.5
MRS 連同鎖定銷與止付螺絲皆為不鏽鋼,全系列尺寸與 MRZ 相同,適用於食品、製藥、化工及半導體設備。
如何在 MR、MRZ、SR、SRZ、MRRA、MRN 與 MRS 之間選擇
七種型號的鎖定方式相同,皆以與軸呈 90° 的止付螺絲將墊塊壓向螺紋牙腹,且多數本體都比同規格的 30° 牙腹鎖定螺帽更矮。差異在於加工等級、適用的扳手、承擔夾緊力的止付螺絲數量,另有兩種型號在材質與設計用途上有所不同。
MR
研磨級
勾型扳手 · 三支止付螺絲;
勾型扳手槽 M105 以下三個、以上六個
M6×0.5 至 M260×4 · h 8–30 mm
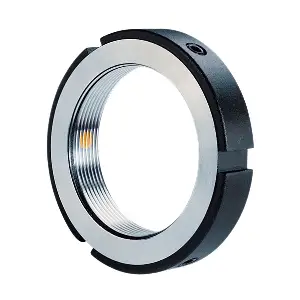
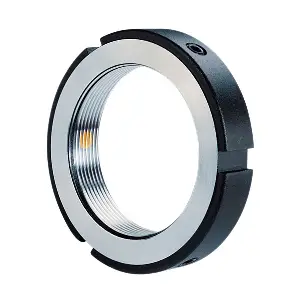
MR 為通用型徑向鎖定螺帽,經研磨至 0.002 mm,配置三支間隔 120° 的止付螺絲,是本系列尺寸範圍最廣的型號。圖面指定研磨級時,或螺紋規格超過 M200 × 3 時,請選用 MR。
MRZ
車削級
勾型扳手 · 三支止付螺絲;
勾型扳手槽 M105 以下三個、以上六個
M6×0.5 至 M200×3 · h 8–30 mm
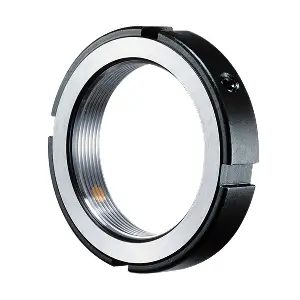
MRZ 為 MR 的精密車削版本,偏擺 0.005 mm,至 M200 × 3 為止與 MR 尺寸逐一對應,並另增 MR 未提供的 M55、M60、M65、M70 及 M75 細牙規格。
SR
研磨級
勾型扳手 · 兩支止付螺絲
M6×0.5 至 M200×3 · h 8–32 mm
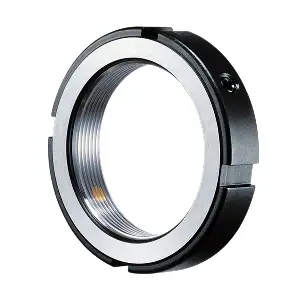
SR 為雙止付螺絲的研磨級型號,各尺寸均設有四個勾型扳手槽(MR 的勾型扳手槽則為 M105 以下三個、以上六個);在尺寸範圍上端採用較粗的止付螺絲,自 SR135 起為 M12、60 Nm,MR 則維持 M10、36 Nm。
SRZ
車削級
勾型扳手 · 兩支止付螺絲
M6×0.5 至 M200×3 · h 8–32 mm
SRZ 為 SR 的精密車削版本,外形尺寸、四個勾型扳手槽及止付螺絲皆與 SR 相同,偏擺為 0.005 mm。
MRRA
研磨級
勾型扳手 · 兩支止付螺絲
M15×1 至 M150×2 · h 20–42 mm
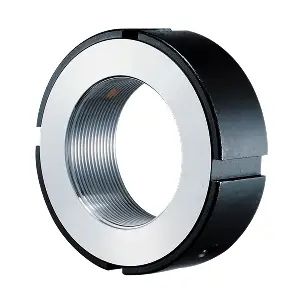
MRRA 專為高徑向扭力設計,本體比系列中其他型號更高、更厚重。M20 至 M50 提供兩種外徑可選,同一軸螺紋即可搭配大得多的接觸面。僅提供研磨級。
MRN
車削級
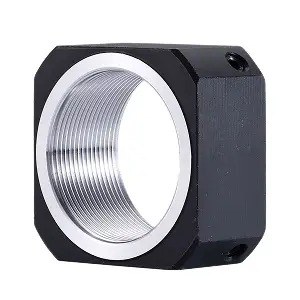
開口扳手 · 兩個對邊平面
M5×0.5 至 M40×1.5 · h 5–25 mm
MRN 專為輕負荷傳動應用設計,兩個對邊平面可直接使用一般開口扳手。最小規格 M5 × 0.5 外徑僅 12.5 mm,是 NIKKI 尺寸最小的鎖定螺帽。
MRS
車削級
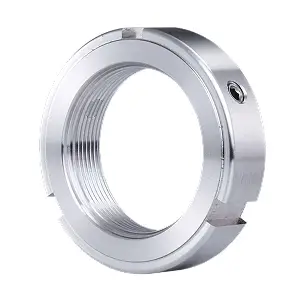
勾型扳手 · 三支止付螺絲
M6×0.5 至 M50×1.5 · h 8–14 mm
MRS 連同鎖定銷與止付螺絲全件採用 SUS304 不鏽鋼,適用於食品、製藥、化工及半導體設備。全系列尺寸與 MRZ 相同。
徑向鎖定螺帽的應用
這是為軸長已不敷使用的組件而設計的鎖定螺帽。凡是須將軸承、齒輪或皮帶輪固定於螺紋軸上、且軸向空間有限的場合,都適合採用。
精巧型齒輪箱與減速機
用於固定軸承與齒輪;殼體是依較矮的螺帽設計,30° 牙腹鎖定螺帽本體根本裝不進去。
機械手臂關節與小型驅動裝置
關節減速機與精巧型伺服驅動裝置,每一公釐的軸向長度都得斤斤計較,組件仍須在正反轉扭力下維持定位。
泵浦、風扇與鼓風機
葉輪與轉子固定。持續旋轉加上些許不平衡負荷,正是讓一般螺帽鬆脫的典型條件。
輕負荷傳動應用
小至 M5 x 0.5 的小軸徑,用於以一般手工具組裝與維修的驅動裝置。這正是 MRN 的用途。
食品、製藥、化工及半導體設備
適用於需水洗、具腐蝕性或潔淨要求的環境,螺帽須全件為不鏽鋼,包括鎖定銷與螺絲。MRS 規格涵蓋至 M50 x 1.5。
無法加工鍵槽的軸
加工鍵槽會削減軸的斷面,而軸往往已處於強度極限。徑向鎖定不需鍵槽,軸得以保有原有強度。
成本導向的設備
適用於車削級螺帽 0.005 mm 即符合圖面要求、而預算無法負擔研磨級的機械設備。
共通規格
- 材質
JIS SCM440 / DIN 42CrMo4 / AISI 4140,符合 ISO 683-2 的調質用合金鋼。MRS 全件為 JIS SUS304 不鏽鋼
- 硬度
SCM440 材質型號為 HRC 28-32
- 螺紋精度
ISO 4H,依據 ISO 965-1
- 最大軸向偏擺
MR、SR、MRRA 為 0.002 mm;MRZ、SRZ、MRN、MRS 為 0.005 mm
- 鎖定方式
止付螺絲與軸呈 90°,每支螺絲將一塊制動銅塊壓向螺紋牙腹。MRS 以不鏽鋼銷取代制動銅塊
- 止付螺絲
依型式不同,每個螺帽配置兩支或三支。螺絲規格 M3 至 M12,每支螺絲最大扭力 0.9 至 60 Nm。MR、MRZ 與 MRS 配置三支;SR、SRZ、MRN 與 MRRA 配置兩支。MRN 使用最小的 M3、0.9 Nm;SR 與 SRZ 自 135 尺寸起使用最大的 M12、60 Nm。
- 本體高度
七種型號為 5 至 42 mm,30° 牙腹鎖定系列則為 14 至 40 mm
- 鎖緊工具
MR、MRZ、SR、SRZ、MRRA 及 MRS 使用勾型扳手。MRN 設有兩個對邊平面,使用開口扳手
- 表面加工
螺紋與接觸面經研磨(MR、SR、MRRA)或精密車削(MRZ、SRZ、MRN、MRS)
- 鎖定配件
無需
- 重複使用性
操作得當可重複使用
告訴我們您的需求,我們為您找到合適的鎖定螺帽。
提供您目前使用的鎖定螺帽型號,我們將為您找出對應的 NIKKI 型號。
說明您的應用、螺紋尺寸、安裝空間與負荷,我們將為您推薦合適的 NIKKI 系列。
徑向鎖定系列常見問題
徑向鎖定系列涵蓋七種鎖定螺帽,公制螺紋範圍 M5 x 0.5 至 M260 x 4,皆以與軸呈 90° 的止付螺絲將制動銅塊壓向螺紋牙腹達成鎖定,本體高度約為同規格 30° 牙腹鎖定螺帽的一半。以下整理客戶首次下單前最常詢問的問題。
聯絡我們NIKKI 徑向鎖定螺帽的每支止付螺絲與軸呈 90°,將制動銅塊壓向螺紋牙腹。墊塊夾持的是牙腹而非螺紋牙頂,可提供足以抵抗振動的固持力,又不會使軸變形。無需鍵槽、墊圈或止動片,螺帽也可拆下後重新安裝。
MR 配置三支間隔 120° 的止付螺絲,M105 以下為三個勾型扳手槽,以上為六個。SR 所有尺寸皆配置兩支止付螺絲與四個扳手槽,並在大尺寸端採用較粗的螺絲:自 SR135 起為 M12、60 Nm,MR 則維持 M10、36 Nm。
兩者皆以 SCM440 製成、硬度 HRC 28-32,並研磨至 0.002 mm。MR 尺寸延伸至 M260 x 4,SR 則止於 M200 x 3。
研磨級(MR、SR、MRRA)的螺紋與接觸面皆經研磨,最大軸向偏擺控制在 0.002 mm 以內。精密車削級(MRZ、SRZ、MRN、MRS)以精密車削完成加工,偏擺 0.005 mm,價格較低。
兩者的材質、硬度及 ISO 4H 螺紋等級均相同。加工等級可由型號辨識:帶 Z 者為精密車削級,因此 MRZ 即 MR 的車削版本。
若殼體有足夠空間容納較高的螺帽,且改用較矮的螺帽並無實質好處,請選擇30° 牙腹鎖定系列。該系列高度為 14 至 40 mm,相同螺紋的徑向鎖定螺帽通常矮三分之一至一半。
若機台的限制因素是預壓穩定性而非高度,請參考超均勻鎖定系列。
七種型號合計涵蓋 M5 x 0.5 至 M260 x 4 公制螺紋,外徑 12.5 至 320 mm。左牙請在型號後加註 L 訂購。英制螺紋則以每英吋牙數(TPI)取代公制螺距,例如 MR30-U18。完整尺寸表請見各型號頁面。